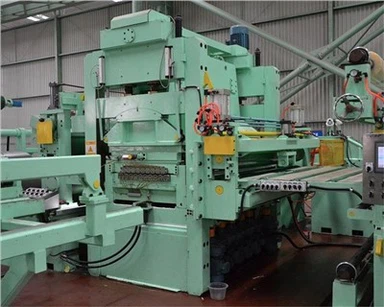
Hur mäts noggrannheten hos skärmaskinutrustning?
Jul 17, 2026
Inom metallspolebearbetningsindustrin bestämmer skärningsmaskinernas bearbetningsnoggrannhet direkt kvaliteten på den färdiga produkten.
det radiella utloppet av de övre och nedre axlarna
Detta kan endast mätas med den mest traditionella metoden: en magnetisk mätarhållare kombinerad med en mätklocka. Placera indikatorhuvudet mot axelns yttre omkrets, rotera sedan sakta skäraxeln medan du observerar visarens avböjning; avböjningsvärdet representerar axelns utlopp. För att fullständigt bedöma axelns utlopp måste mätningar göras på minst tre platser: drivsidan, mitten och driftsidan.
axiellt spel i de övre och nedre spindlarna
Placera mätklockan mot den axiella ändytan av skärspindeln, applicera en viss mängd axiell dragkraft, rotera skärspindeln och mät dess axiella förskjutning. Var noga med att använda en-meter-lång trästång för att hitta ett stödpunkt från vilket du kan applicera axiell kraft på skäraxeln. Om indikatornålen inte böjer sig när kraft appliceras, indikerar detta att skäraxeln inte har något axiellt spel. Efter att ha tagit mätningen, upprepa proceduren i motsatt riktning.
spindelskuldrans utlopp
Vi måste använda den mest traditionella metoden med en magnetisk bas och en indikator för att mäta den. För den här speciella situationen behöver vi bara vara uppmärksamma på detta, som faktiskt hänvisar till en mikrometer-nivåindikator. Låt indikatorns spets vila på spindelns skuldra och rotera långsamt spindeln. Efter en full rotation måste vi kontrollera avböjningsvärdet på ratten, vilket är utloppet av spindelaxeln.

De praktiska metoderna som nämns ovan för att mäta noggrannheten hos skärmaskinsutrustningen, i stor utsträckning, kan faktiskt ge bekvämlighet till vårt dagliga liv. Metoderna är relativt enkla och underlättar främst vår drift, så vi kan kontrollera om skärmaskinen har uppnått bra resultat innan vi köper och använder den.